BODY TRANSLATION:
بين ثقوب المكونات وسطحها: أيهما تتعلم أولاً وكيف
عالم الإلكترونيات هو عالم ساحر من الأضواء الوامضة، والدوائر المتشابكة، والإمكانيات التي لا حصر لها. سواء كنت تحلم ببناء أدواتك المخصصة، أو إصلاح الأجهزة الإلكترونية العزيزة، أو الغوص عميقاً في عالم المتحكمات الدقيقة والأتمتة، فإن اللحام هو مهارة لا غنى عنها ستحتاج إلى إتقانها. ولكن بينما تبدأ هذه الرحلة، ستصادف بسرعة طريقتين أساسيتين لتوصيل المكونات بلوحة الدوائر المطبوعة (PCB): تقنية الثقوب (Through-Hole Technology - THT) وتقنية السطح (Surface-Mount Technology - SMT).
يمثل هذان النهجان عصوراً وفلسفات متميزة في تصنيع الإلكترونيات، لكل منهما مجموعة من التحديات والمزايا والتقنيات المطلوبة. بالنسبة للهواة الطموحين أو المحترفين، فإن فهم كليهما، والأهم من ذلك، معرفة من أين تبدأ، أمر بالغ الأهمية. سيرشدك هذا الدليل عبر الاختلافات الأساسية، وسيشرح لماذا يوصى بنقطة انطلاق معينة، وسيفصل تقنيات خطوة بخطوة، ويحدد المعدات الأساسية، ويقترح مساراً تعليمياً عملياً، ويسلط الضوء على الأخطاء الشائعة، ويجيب على بعض الأسئلة المتداولة لوضعك بثبات على طريق إتقان اللحام.
العالمين: تقنية الثقوب مقابل تقنية السطح
قبل أن نتعمق في “كيفية العمل”، دعنا نضع فهماً واضحاً لما يميز هذين النهجين الأساسيين لتعبئة لوحة الدوائر المطبوعة (PCB).
تقنية الثقوب (THT)
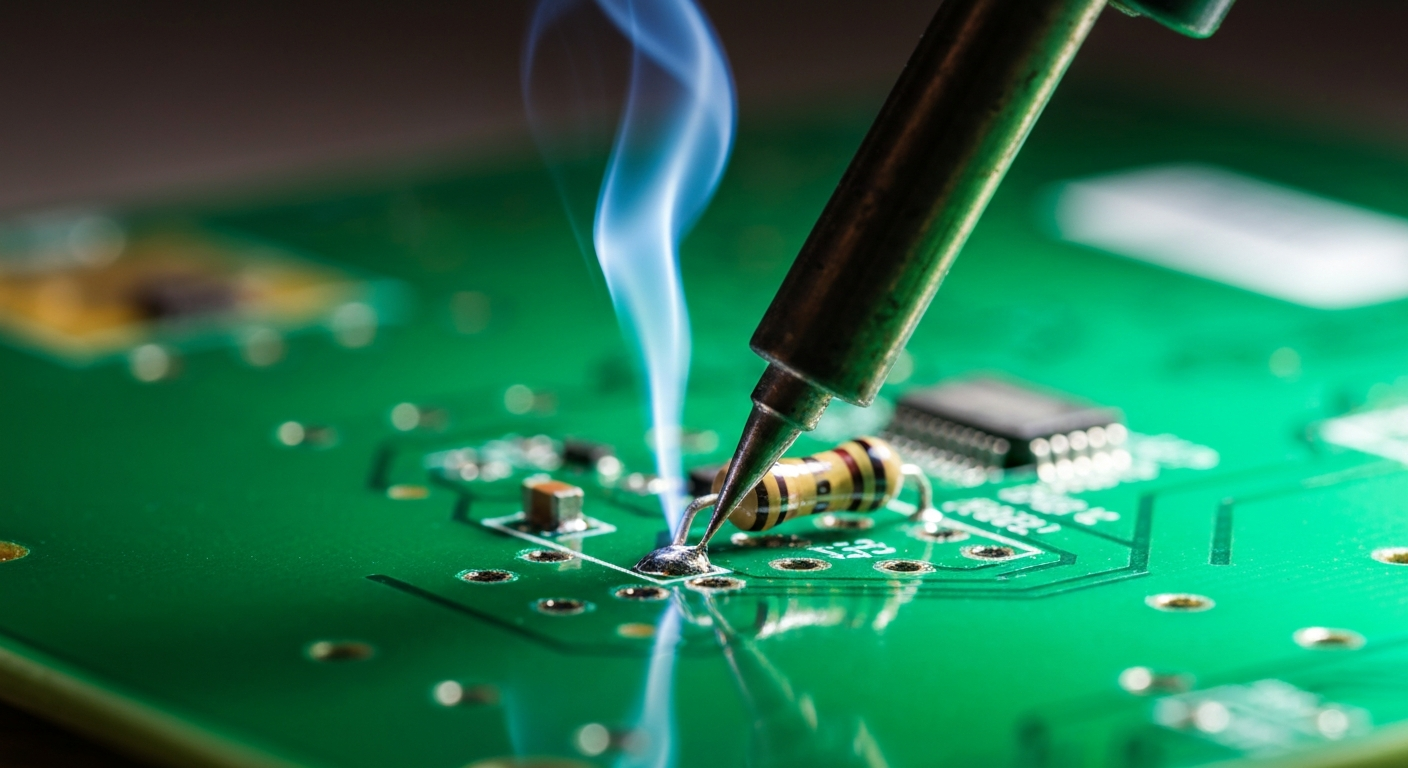
مكونات الثقوب هي المخضرمة في عالم الإلكترونيات، وهي الطريقة التي سيطرت على تجميع لوحات الدوائر لعقود. كما يوحي الاسم، تتميز هذه المكونات بأسلاك (leads) يتم إدخالها عبر ثقوب محفورة في لوحة الدوائر المطبوعة. بمجرد إدخالها، يتم عادةً ثني الأسلاك قليلاً على الجانب السفلي من اللوحة لتثبيت المكون في مكانه، ثم يتم لحامها بالوسادات النحاسية المحيطة بالثقوب.
الخصائص الرئيسية لمكونات وتقنية لحام الثقوب:
- الحجم المادي: أكبر بشكل عام من نظيراتها ذات تقنية السطح، مما يجعلها أسهل في التعامل معها وفحصها بصرياً.
- القوة الميكانيكية: توفر الأسلاك التي تمر عبر اللوحة اتصالاً ميكانيكياً قوياً جداً، مما يجعل مكونات الثقوب مقاومة للغاية للإجهاد المادي والاهتزاز والصدمات. لهذا السبب غالباً ما تجدها في التطبيقات التي تكون فيها المتانة أمراً بالغ الأهمية، مثل مزودات الطاقة، والموصلات، والمفاتيح الثقيلة.
- سهولة اللحام: توفر الوسادات والأسلاك الأكبر حجماً هدفاً أكثر تسامحاً لمكواة اللحام، مما يجعل العملية أقل دقة وأكثر تسامحاً مع الأخطاء الطفيفة في التنسيق بين اليد والعين.
- إزالة اللحام وإعادة العمل: عادةً ما تكون إزالة واستبدال مكونات الثقوب سهلة باستخدام أدوات أساسية مثل شفاط اللحام أو فتيل اللحام، حيث أن الأسلاك والوسادات الأكبر حجماً أكثر مقاومة لدورات التسخين المتكررة.
- تبديد الحرارة: غالباً ما تتمتع الحزم الأكبر حجماً بقدرات أفضل لتبديد الحرارة بشكل متأصل.
- الهيمنة: على الرغم من أنها لا تزال سائدة في تطبيقات معينة، إلا أن تقنية الثقوب قد تم استبدالها إلى حد كبير بتقنية السطح في الإلكترونيات عالية الإنتاجية والمدمجة.
تقنية السطح (SMT)
تقنية السطح، التي يشار إليها غالباً بمكوناتها كأجهزة السطح (Surface-Mount Devices - SMD)، تمثل المعيار الحديث في تصنيع الإلكترونيات. بدلاً من مرور الأسلاك عبر الثقوب، تم تصميم مكونات SMD ليتم تركيبها مباشرة على سطح لوحة الدوائر المطبوعة. لديها نقاط اتصال معدنية صغيرة (وسادات أو أسلاك) في أسفلها أو جوانبها التي تتصل كهربائياً بالوسادات المقابلة على سطح لوحة الدوائر المطبوعة.
الخصائص الرئيسية لمكونات وتقنية لحام السطح:
- الحجم المادي: أصغر بكثير، وأحياناً مجهرية، مما يسمح بكثافة مكونات أعلى بكثير على لوحة الدوائر المطبوعة. هذا التصغير أمر بالغ الأهمية للأجهزة الحديثة المدمجة مثل الهواتف الذكية، والساعات الذكية، وأجهزة استشعار إنترنت الأشياء عالية التكامل.
- كفاءة المساحة: لا يتم حفر ثقوب عبر اللوحة، مما يوفر مساحة قيمة على لوحة الدوائر المطبوعة ويسمح بتركيب المكونات على جانبي اللوحة.
- الأداء الكهربائي: يمكن أن تؤدي الأسلاك الأقصر والسعات/الحث الاستتباعية الأصغر لمكونات SMD إلى تحسين الأداء عالي التردد وتقليل الضوضاء.
- كفاءة التصنيع: تعتمد تقنية SMT بشكل كبير على الأتمتة، باستخدام آلات الانتقاء والوضع (pick-and-place machines) للتجميع السريع والدقيق، وهو أمر فعال للغاية للإنتاج الضخم.
- التحديات للحام اليدوي: الحجم الصغير والمسافات الضيقة بين الأطراف (pin pitches) للعديد من مكونات SMD تجعل اللحام اليدوي أكثر صعوبة بكثير، ويتطلب أدوات أدق، وتكبيراً، وتقنيات أكثر تطوراً.
- حساسية الحرارة: يمكن أن تكون المكونات الأصغر أكثر عرضة لارتفاع درجة الحرارة أثناء اللحام اليدوي إذا لم يتم التعامل معها بعناية.
- الهيمنة: تقنية SMT هي الملك بلا منازع لتصنيع الإلكترونيات الحديثة، وتوجد في كل جهاز إلكتروني استهلاكي يتم إنتاجه اليوم تقريباً، من أصغر أجهزة الاستشعار إلى لوحات الأم المعقدة لأجهزة الكمبيوتر.
في جوهر الأمر، تقنية الثقوب قوية وسهلة للمبتدئين، بينما تقنية السطح مدمجة وعالية الأداء ومهيمنة في الإلكترونيات المعاصرة، على الرغم من أنها تتطلب جهداً أكبر للعمل معها يدوياً.
لماذا يجب على المبتدئين البدء بتقنية الثقوب
نظراً لانتشار تقنية SMD في الإلكترونيات الحديثة، قد تشعر بالإغراء للقفز مباشرة إلى تعلم لحام السطح. ومع ذلك، بالنسبة لمعظم المبتدئين، فإن البدء بتقنية الثقوب ليس موصى به فحسب، بل هو ضروري لبناء أساس قوي. إليك السبب:
- أهداف أكبر، تسامح أكبر: مكونات الثقوب أكبر بكثير. أسلاكها والوسادات النحاسية على لوحة الدوائر المطبوعة أسهل في الرؤية، وأسهل في المحاذاة، وتمثل هدفاً أكبر بكثير لرأس مكواة اللحام الخاصة بك. هذا يعني أن لديك هامشاً أكبر للخطأ أثناء تطوير تنسيق يدك وعينك وتعلم التحكم في المكواة. الأخطاء أقل كارثية وأسهل في التصحيح.
- المبادئ الأساسية واضحة: يوفر لحام الثقوب عرضاً أوضح للمبادئ الأساسية للحام الجيد:
- نقل الحرارة: يمكنك ملاحظة انتقال الحرارة بصرياً من رأس المكواة إلى كل من سلك المكون ووسادة لوحة الدوائر المطبوعة، ثم إلى اللحام.
- التبلل (Wetting): من الأسهل رؤية اللحام يتدفق بسلاسة و”يبلل” كلاً من السلك والوسادة، مكوناً اتصالاً قوياً ولامعاً بدلاً من مجرد كتلة باهتة.
- الخاصية الشعرية (Capillary Action): يمكنك ملاحظة سحب اللحام إلى المفصل بواسطة الخاصية الشعرية. هذه الملاحظات البصرية لا تقدر بثمن لفهم لماذا تعمل تقنيات معينة و كيف يجب أن تبدو وصلة اللحام الجيدة.
- معدات أقل تخصصاً في البداية: لبدء لحام الثقوب، تحتاج بشكل أساسي إلى مكواة لحام جيدة يتم التحكم في درجة حرارتها، وبعض اللحام، وأدوات يدوية أساسية. في حين أن جهاز استخلاص الدخان وأدوات إزالة اللحام موصى بها بشدة، فإنك لا تحتاج فوراً إلى تكبير، أو محطات هواء ساخن، أو عجينة لحام، أو ملاقط دقيقة، والتي غالباً ما تكون ضرورية لعمل تقنية SMD. هذا يقلل من حاجز الدخول ويسمح لك بالاستثمار في الأدوات الأساسية أولاً.
- تطوير المهارات الأساسية: المهارات التي تصقلها مع لحام الثقوب - التحكم في المكواة، إدارة الحرارة، تطبيق اللحام، وضع المكونات، وفحص الوصلات - قابلة للنقل مباشرة إلى تقنية SMD. بمجرد إتقان هذه الأساسيات على نطاق أوسع، يصبح التصغير إلى تقنية SMD تمريناً في الدقة والتكيف، بدلاً من تعلم كل شيء من الصفر.
- إعادة العمل وتصحيح الأخطاء أسهل: عندما ترتكب خطأ حتماً (وسترتكبه، الجميع يرتكبونه!)، فإن وصلات الثقوب أسهل بكثير في إزالة اللحام وإعادة العمل. هذا يسمح بمزيد من الممارسة في تصحيح الأخطاء دون إتلاف المكونات باهظة الثمن أو لوحات الدوائر المطبوعة، مما يعزز بيئة تعليمية أقل إحباطاً. غالباً ما يكون استكشاف الأخطاء وإصلاحها للدوائر المبنية بمكونات الثقوب أبسط أيضاً بسبب حجمها الأكبر ونقاط الاختبار الأكثر سهولة.
- بناء الثقة والصبر: لحام مكونات الثقوب بنجاح يبني الثقة والصبر، وهما صفتان حاسمتان لأي هاوٍ للإلكترونيات. الرضا الفوري لرؤية دائرة عاملة قمت بتجميعها بنفسك هو دافع قوي لمواصلة التعلم.
فكر في لحام الثقوب كـ “مدرسة القيادة” الأساسية قبل أن تتجه إلى “مسار الفورمولا 1” لتقنية SMD. إنها تعلمك قواعد الطريق، وكيفية التوجيه، وكيفية الكبح، وكيفية التنقل، كل ذلك في بيئة متسامحة. بمجرد إتقان ذلك، يمكنك البدء في تعلم المناورات المتقدمة المطلوبة للقيادة عالية الأداء.
تقنية الثقوب خطوة بخطوة
يتضمن إتقان لحام الثقوب سلسلة من الخطوات الدقيقة المصممة لإنشاء اتصال كهربائي وميكانيكي قوي وموثوق. اتبع هذه الإرشادات لتحقيق النجاح باستمرار:
1. التحضير هو المفتاح
- النظافة: تأكد من أن مساحة عملك نظيفة، مضاءة جيداً، وجيدة التهوية (يوصى بشدة باستخدام جهاز استخلاص الدخان). تأكد من أن لوحة الدوائر المطبوعة وأسلاك المكون نظيفة وخالية من الشحوم أو الأكسدة.
- مكواة اللحام: استخدم مكواة لحام يتم التحكم في درجة حرارتها. لمعظم لحام الرصاص، درجة حرارة بين 320 درجة مئوية (600 درجة فهرنهايت) و 370 درجة مئوية (700 درجة فهرنهايت) هي نقطة انطلاق جيدة. غالباً ما يتطلب لحام خالٍ من الرصاص درجات حرارة أعلى، حوالي 370 درجة مئوية (700 درجة فهرنهايت) إلى 400 درجة مئوية (750 درجة فهرنهايت).
- تنظيف وتصدير الرأس: يجب أن يكون رأس مكواة اللحام الخاص بك نظيفاً ولامعاً (مصدرراً) دائماً بطبقة رقيقة من اللحام. استخدم إسفنجة مبللة أو منظف صوف نحاسي لمسح اللحام القديم والأكسدة. قم فوراً بتطبيق كمية صغيرة من اللحام الطازج على الرأس النظيف. الرأس المصدر جيداً ينقل الحرارة بكفاءة.
- اختيار اللحام: للمبتدئين، لحام الرصاص ذو القلب الصنوبري (مثل 60/40 قصدير/رصاص أو 63/37 قصدير/رصاص) أسهل في الاستخدام بسبب نقطة انصهاره المنخفضة وخصائص التدفق الأفضل مقارنة باللحام الخالي من الرصاص. مقياس رفيع (0.6 مم - 1.0 مم) مناسب بشكل عام.
2. وضع المكون
- إدخال المكون: أدخل أسلاك المكون بعناية عبر الثقوب الصحيحة على لوحة الدوائر المطبوعة. انتبه إلى القطبية للمكونات مثل الثنائيات، والصمامات الثنائية الباعثة للضوء (LEDs)، والمكثفات الإلكتروليتية، والدوائر المتكاملة (ICs).
- تثبيت المكون: على الجانب السفلي من اللوحة، قم بثني الأسلاك برفق للخارج (على سبيل المثال، بزاوية 45 درجة) لتثبيت المكون بإحكام على اللوحة. هذا يمنعه من السقوط أثناء اللحام.
3. تسخين الوصلة، وليس اللحام
هذا ربما يكون المبدأ الأكثر أهمية في اللحام الجيد.
- وضع المكواة: قم بتقريب رأس مكواة اللحام النظيف والمصدر إلى كل من سلك المكون ووسادة النحاس في وقت واحد. الهدف هو تسخين السطحين إلى درجة حرارة انصهار اللحام بنفس المعدل. يجب أن يكون رأس المكواة على اتصال جيد بأكبر قدر ممكن من مساحة سطح السلك والوسادة.
4. اللمسة 1-2 ثانية: تطبيق اللحام
- تطبيق سلك اللحام: بعد حوالي 1-2 ثانية من تسخين الوصلة، المس سلك اللحام بالجانب المقابل للوصلة من رأس المكواة. لا تلمس سلك اللحام مباشرة برأس المكواة. سيساعد اللحام المنصهر من الرأس على توصيل الحرارة، ويجب أن يتدفق سلك اللحام بسلاسة على السلك والوسادة الساخنين، وليس فقط أن يتكتل على المكواة الساخنة.
- التدفق والملء: اسمح للحام بالتدفق بشكل طبيعي حول السلك وعلى الوسادة، مكوناً فيليه ناعماً ومقعراً. استخدم كمية كافية من اللحام لتغطية الوسادة وتكوين اتصال جيد - لا تفرط في ذلك. يجب سحب اللحام إلى الوصلة بواسطة الخاصية الشعرية، مما يشير إلى التبلل المناسب. يستغرق هذا عادةً 1-3 ثوانٍ إضافية.
5. إزالة اللحام، ثم المكواة
- إزالة سلك اللحام: بمجرد تدفق كمية كافية من اللحام وبدأت الوصلة تبدو جيدة، قم بإزالة سلك اللحام من الوصلة.
- إزالة مكواة اللحام: فور إزالة سلك اللحام، قم بإزالة مكواة اللحام. تجنب إبقاء المكواة على الوصلة لفترة طويلة جداً، لأن هذا قد يؤدي إلى ارتفاع درجة حرارة المكون أو رفع الوسادة النحاسية من اللوحة.